Laser cutting defects such as burrs, dross, incomplete cuts, rough edges, and burn marks can reduce cut quality, dimensional accuracy, and production efficiency.
Most defects are caused by incorrect laser power, cutting speed, focus position, assist-gas pressure, nozzle alignment, or contaminated optics. This guide explains the most common laser cutting defects, their causes, and practical solutions for carbon steel, stainless steel, and other sheet metals.
Common Laser Cutting Defects and Solutions
| Defect | Common Causes | Practical Fix |
|---|---|---|
| Burrs | Speed, focus, gas pressure, nozzle alignment | Adjust parameters and check nozzle |
| Dross / Slag | Gas pressure, speed, focus | Optimize gas and cutting parameters |
| Incomplete Cutting | Low power, high speed, low gas pressure | Increase power or reduce speed |
| Rough Cutting Edge | Dirty lens, damaged nozzle, unstable parameters | Clean optics and replace nozzle |
| Burn Marks | Excessive heat input, incorrect focus | Reduce heat input and adjust focus |
| Yellow Cutting Edge | Nitrogen contamination | Check nitrogen purity |
| Uneven Cutting | Focus, nozzle alignment, material deformation | Check alignment and parameters |
| Cutting Line Deviation | Nozzle/optical alignment, mechanical issues | Check nozzle and optical path |
How to Diagnose Laser Cutting Problems
When a laser-cut edge shows a defect, check the problem in this order:
1. Identify the defect pattern
Determine whether the issue is burrs, dross, rough edges, incomplete cutting, discoloration, or deformation.
2. Check cutting speed and laser power
Incorrect energy input is one of the most common causes of poor cutting.
3. Check focus position
An incorrect focus can produce burrs, incomplete cuts, and unstable kerf quality.
4. Check assist-gas pressure and purity
Gas problems can cause dross, burrs, discoloration, and incomplete cutting.
5. Inspect the nozzle and lens
A damaged or contaminated nozzle or lens can cause uneven or rough cuts.
6. Check material condition
Inspect the sheet for rust, surface contamination, deformation, excessive heat, or inconsistent material quality. Material condition can affect cutting stability even when machine parameters are correct.
7. Run a test cut
After adjusting one parameter, perform a test cut before changing multiple settings at once.
8. Change one parameter at a time
Change only one parameter before each test cut. Adjusting speed, power, focus, and gas pressure at the same time makes it difficult to determine which change solved the defect. Record each adjustment and compare the cutting result before making the next change.
Carbon Steel Laser Cutting Defects
1.Eccentric Perforation and Irregular Cutting Holes

Durante o processo de corte a laser, se houver defeitos como perfuração excêntrica ou círculo de corte irregular, as possíveis razões incluem desalinhamento do centro da lente, bloqueio do orifício do bocal ou forma de orifício não circular, ou desvio do caminho da luz laser. Estes problemas conduzem normalmente a um ponto de partida de corte instável e afectam a qualidade geral do corte.
Para resolver os problemas acima referidos, é necessário verificar se a posição central da lente está correta, confirmar se o orifício do bocal está limpo e tem uma forma regular, e também verificar se todo o percurso da luz está deslocado e corrigi-lo através de uma nova orientação para garantir a precisão do percurso do laser.
2.Poor Perforation Edges, Cracks, and Burrs

Outro defeito comum são as fissuras e rebarbas no bordo da perfuração, ou mesmo a deformação do furo. Estes problemas podem ser causados pelo facto de o fio de entrada ser demasiado longo ou de o método de entrada ser inadequado, resultando num processo de início de corte instável. Além disso, se o tipo de fio selecionado for inadequado, se o tempo de perfuração for demasiado longo ou se houver uma entrada de calor excessiva durante o processo de corte, isso também agravará a erosão dos bordos ou as rebarbas.
Nestas situações, o comprimento e o método do fio de entrada devem ser optimizados para garantir a sua racionalidade, e deve ser selecionado o tipo de fio de corte que corresponde ao material e ao processo. O tempo de perfuração deve ser controlado dentro de dois segundos, e o ciclo de trabalho durante o corte deve ser adequadamente reduzido de 2% a 3% de cada vez para reduzir a acumulação de calor e melhorar a qualidade do corte.
3.Burnt Cutting Edges and Excessive Dross

Durante o processo de corte a laser, se a aresta de corte estiver queimada, as rebarbas forem graves ou a escória for óbvia, as possíveis razões incluem uma pressão de gás de corte demasiado elevada, uma posição de foco do laser demasiado elevada, uma definição de potência do laser demasiado elevada ou uma má qualidade do material utilizado. Estes factores provocam a acumulação de calor na extremidade do corte, resultando numa superfície de corte irregular ou mesmo em ablação.
Para resolver esses problemas, pode tentar reduzir adequadamente a pressão do gás de corte, cada ajuste dentro de 0,1 bar, e verificar a posição do foco para garantir que está no melhor estado de foco. Se necessário, a definição da potência do laser também deve ser reduzida e o desempenho do próprio material deve ser verificado para confirmar se é adequado para os parâmetros actuais do processo.
4.Incomplete Cutting and Intermittent Edges

Se o corte não for completo, se a aresta for descontínua ou se a fenda for interrompida, isso deve-se normalmente a uma potência laser insuficiente, a uma velocidade de corte demasiado rápida ou a uma pressão de gás insuficiente. Este problema fará com que o laser não penetre completamente no material durante o processo de corte, resultando em fendas incompletas ou interrupções.
Para lidar com esta situação, pode aumentar a densidade de energia através do aumento da potência do laser, ou reduzir adequadamente a velocidade de corte para prolongar o tempo de ação do laser e do material. Ao mesmo tempo, o aumento da pressão do gás auxiliar também pode ajudar a remover a escória e melhorar o efeito de corte, obtendo assim uma aresta de corte mais suave.
5.Rough Cutting Surfaces and Uneven Edges

Quando a peça cortada tem uma superfície rugosa, uma textura irregular ou mesmo uma deformação das arestas, pode dever-se a uma acumulação excessiva de calor local durante o processo de corte, provocando a deformação do material devido ao calor, ou existe um problema com a qualidade do próprio material, resultando num efeito de corte instável e numa superfície de corte rugosa.
Para resolver este problema, a distribuição de calor pode ser optimizada ajustando a ordem de corte para evitar a concentração de calor em áreas locais. Recomenda-se também a substituição de materiais com melhor qualidade e maior adaptabilidade para melhorar a qualidade geral e a consistência da superfície de corte.
6.Ripples and Striations on the Cutting Edge

Se aparecerem linhas onduladas regulares ou irregulares na extremidade da peça cortada, isso é normalmente causado por uma pressão de gás demasiado elevada ou por uma velocidade de corte demasiado rápida. Esta situação impossibilita a remoção atempada da escória, encurta o tempo de ação do laser e, em última análise, afecta a suavidade da superfície de corte.
Para evitar estes problemas, a pressão do gás auxiliar pode ser reduzida de forma adequada. Recomenda-se ajustar o intervalo para 0,1~0,2 bar de cada vez. Ao mesmo tempo, a velocidade de corte também deve ser reduzida para tornar a energia do laser mais eficaz, melhorando assim o nivelamento da superfície de corte e reduzindo a geração de ondulações.
7. The bottom surface has melting points and burrs
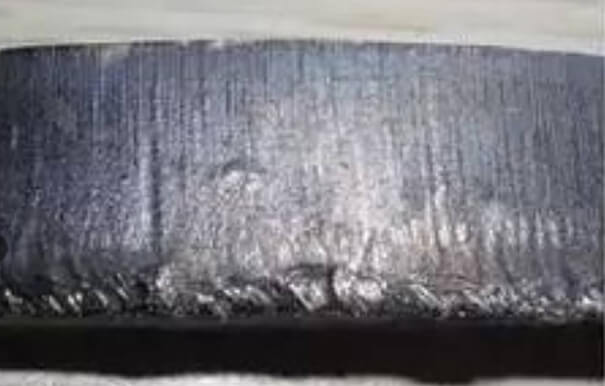
Quando aparecem pontos de fusão e rebarbas na parte inferior da peça cortada, isso deve-se principalmente ao facto de a velocidade ser demasiado rápida, a pressão do ar ser demasiado baixa e o foco estar abaixo da superfície, o que afecta diretamente o efeito de corte e de formação. Ao ajustar, é necessário reduzir a velocidade, aumentar a pressão do ar e deslocar o foco para a parte superior da superfície.
8.Localized overheating
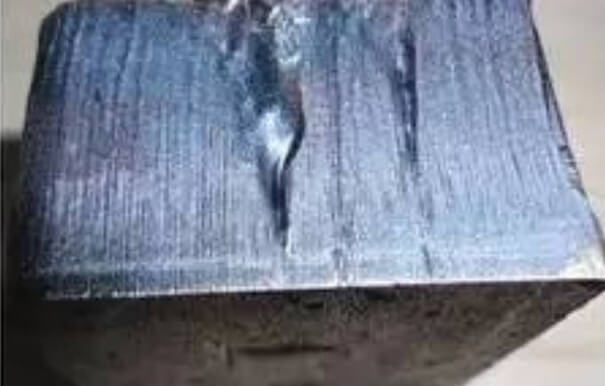
A queima parcial da parte cortada é normalmente causada por impurezas na placa, material de superfície irregular e pressão de ar excessiva, o que leva a uma queima excessiva local. É necessário verificar a qualidade da placa e ajustar a pressão do ar de forma razoável para melhorar o problema de sobreaquecimento.
9.Interface overheating
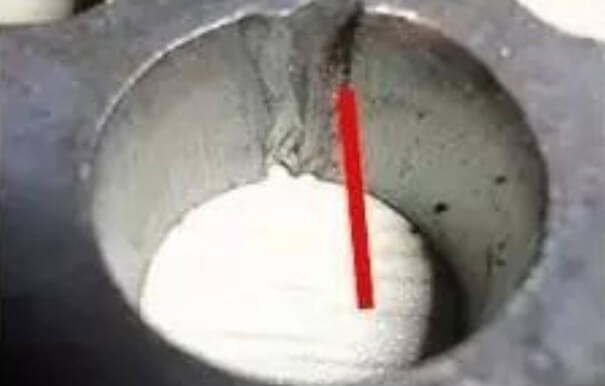
A queima excessiva da interface de corte é muitas vezes causada pela não utilização do arco de forma padronizada (o R recomendado é de 1,5 mm, e o raio da linha reta e do círculo são iguais). Durante o processamento, é necessário verificar o método de introdução e ajustar os parâmetros do arco de acordo com a norma. Se a parte de trás estiver demasiado queimada, é necessário deixar material para processamento para garantir a qualidade do corte da interface.
10.Laser Cutting Burr Patterns and Causes
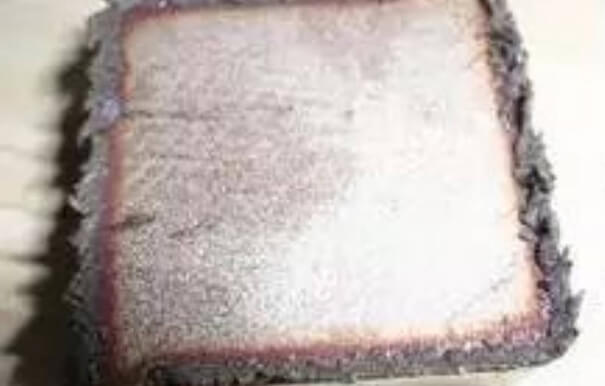
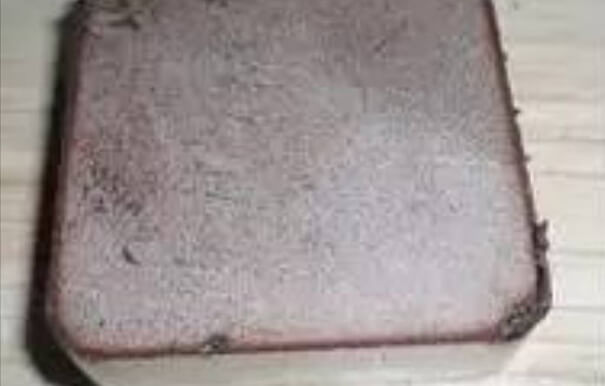
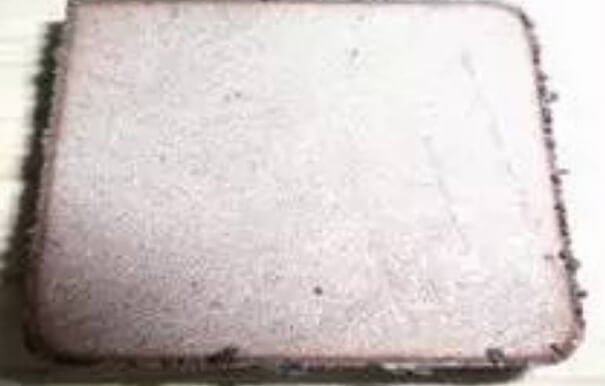
| Burr Pattern | Likely Cause | Recommended Check |
|---|---|---|
| Small regular burrs on both sides | Focus too low, cutting speed too high | Raise focus and reduce speed |
| Long irregular burrs on both sides | Low speed, high focus, low gas pressure | Increase speed and gas pressure |
| Long burrs on one side | Nozzle misalignment or uneven gas flow | Re-center the nozzle |
11.Low Oxygen Purity and Excessive Dross

When the oxygen is impure, even if the power is high, there will still be slag on the back of the cuttingaccompanied by the phenomenon that the gas pressure exceeds the normal standard and the speed cannot beincreased. This is because the oxygen purity is insufficient, which cannot effectively support combustion andremove slag, resulting in an imbalance of cutting process parameters, affecting cutting quality and efficiency.
12.Small Regular Burrs on Both Sides
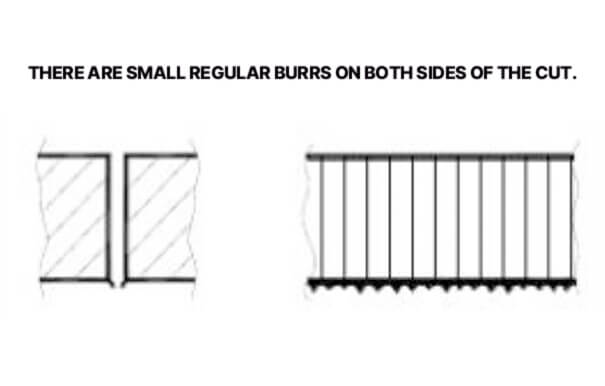
As pequenas rebarbas regulares em ambos os lados da fenda são causadas pelo facto de a posição de focagem ser demasiado baixa e a velocidade de corte ser demasiado elevada. Para resolver este problema, é necessário aumentar a posição de focagem e reduzir a velocidade de corte para que os parâmetros se adaptem aos requisitos de corte.
13. Long Irregular Burrs on Both Sides
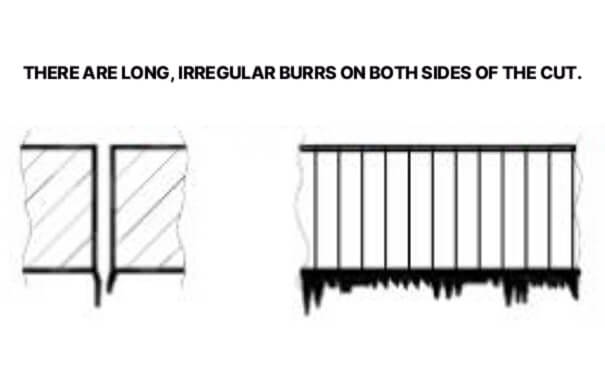
As rebarbas longas e irregulares em ambos os lados da fenda são causadas por baixa velocidade de corte, posição de foco elevada, baixa pressão de gás ou material sobreaquecido. As soluções incluem o aumento da velocidade de corte, a redução da posição do foco, o aumento da pressão do gás e o arrefecimento se o material estiver sobreaquecido.
14.Long Linear Burrs Caused by Nozzle Misalignment
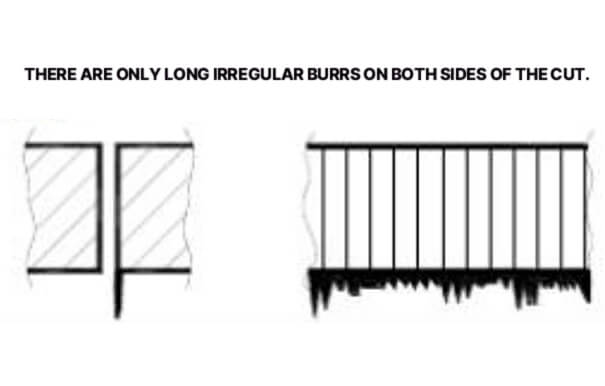
Existem apenas rebarbas longas e irregulares em ambos os lados da fenda, que são causadas pelo facto de o bocal não estar no centro, a posição do foco ser demasiado alta, a pressão do gás ser baixa ou a velocidade de corte ser baixa. Ao lidar com este problema, é necessário ajustar o bocal para a posição central, baixar a altura do foco, aumentar a pressão do gás e aumentar a velocidade de corte.
Stainless Steel Laser Cutting Defects
Yellow or Discolored Cutting Edges
Causada por azoto impuro (contendo oxigénio). Para resolver este problema, é necessário utilizar azoto de alta pureza para garantir a pureza do gás e evitar a descoloração da aresta de corte causada pela oxidação.
Plasma Generation and Incomplete Cutting
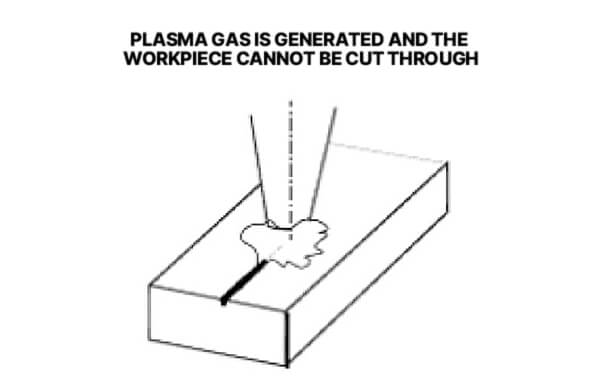
Isto é causado por uma velocidade de corte demasiado elevada, potência laser insuficiente e posição de focagem demasiado baixa. Para resolver este problema, é necessário reduzir a velocidade de corte, aumentar a potência do laser e, ao mesmo tempo, aumentar a posição de focagem para que os parâmetros correspondam aos requisitos de corte.
Beam Interruption During Cutting
Causada por uma velocidade de corte demasiado elevada, baixa potência do laser e baixa posição de focagem. A solução consiste em reduzir a velocidade de corte, aumentar a potência do laser, aumentar a posição de focagem e assegurar uma saída de feixe estável.
Rough Cutting Edges
Causado por danos no bocal ou contaminação da lente. Para resolver o problema, é necessário substituir o bocal danificado e limpar a lente contaminada. Se o problema não for resolvido após a limpeza da lente, substitua a lente diretamente para garantir a qualidade da superfície de corte.
Low Nitrogen Purity and Yellow Cutting Edges
O azoto impuro tornará a superfície de corte azul ou púrpura (normalmente deveria ser branca), e também causará escória na parte de trás do corte. Para além disso, não é recomendável utilizá-lo durante muito tempo porque irá contaminar a lente de focagem. Isto deve-se ao facto de a pureza do azoto ser insuficiente e o ambiente de corte não poder ser mantido de forma estável, o que não só afecta o efeito de arrefecimento e de remoção de escória, como também provoca danos nos componentes do equipamento.
Equipment and Material Problems That Affect Laser Cutting
1. Nozzle Damage or Misalignment


Os problemas de qualidade no corte de aço inoxidável são causados principalmente por danos nos bicos e observação insuficiente durante o funcionamento do equipamento. A prevenção exige uma maior vigilância das peças de desgaste (como os bicos), inspeção e substituição; ao mesmo tempo, reforçar a observação durante o funcionamento do equipamento, descobrir e tratar atempadamente as anomalias e garantir uma qualidade de corte estável.


Os problemas de qualidade no corte de aço inoxidável são causados por velocidade de corte excessiva, peças de corte danificadas e cabeças de pistola não verticais. A prevenção requer o controlo da velocidade de corte, o reforço da inspeção e substituição das peças vulneráveis, o aumento da observação durante o funcionamento do equipamento, a realização de inspecções ao equipamento e a garantia de um corte normal.
2. Protective Lens and Optical Path Problems

Large burrs may persist even after cutting parameters have been checked. In such cases, abnormal consumable parts such as the protective lens or nozzle, or problems in the internal or external optical path, may be responsible. Inspect the protective lens and nozzle first, and perform optical path maintenance if the problem continues.


Some cutting problems are caused by abnormal equipment conditions rather than incorrect cutting parameters. When a defect cannot be resolved through normal parameter adjustments, review the equipment abnormalities recorded during operation and eliminate the underlying issue before continuing production.
3.Material Contamination and Plate Deformation

A placa sofre deformação de tensão durante o processamento, fazendo com que os pontos de corte secundários que deveriam ter sido sobrepostos no programa se desviem durante o corte efetivo. Para evitar isto, o programa tem de ser modificado adequadamente de acordo com a deformação da placa, e as costuras de corte devem ser sobrepostas tanto quanto possível (se a deformação for grande e afetar a precisão dimensional, não existe atualmente uma solução melhor).

A placa deforma-se devido à tensão durante o processamento, resultando em desvios no corte real dos pontos de corte secundários sobrepostos no programa. Para prevenção, ao processar placas com um rácio de aspeto superior a 1:10, tente utilizar a placa inteira para o processamento, ou comece por soldar por pontos a placa estreita e depois corte-a em secções para reduzir o desvio causado pela deformação.

A superfície do quadro está poluída porque há muitas pegadas na superfície do quadro e a sensibilização para a proteção da qualidade é fraca. A prevenção requer o reforço da publicidade das "três prevenções", a melhoria da sensibilização para a proteção da qualidade do quadro e a colocação de sinais para lembrar aos operadores que as manchas difíceis de limpar podem ser apagadas com uma borracha.

O desvio do tamanho do corte, a deformação por tensão da placa durante o processamento ou a queda na depressão da placa de suporte farão com que o programa corte a especificação seguinte no produto acabado, resultando num desvio do tamanho real. A prevenção exige o reforço do controlo do processo de transformação, a deteção atempada de condições anormais e a prevenção de perdas.
4.Support Bed and Slag Accumulation


O defeito da falta de uma matriz de 5 mm do círculo exterior ocorre frequentemente no final da pista de corte da peça ou no ponto de partida de outra peça. É causado por um apoio insuficiente da peça, que se inclina na base de apoio e interfere com o trajeto de corte. A prevenção deve começar por dois aspectos. Em primeiro lugar, é necessário ter em conta a segurança da pista de corte durante a programação para reduzir o risco de acidentes; em segundo lugar, o operador deve reforçar a observação durante o processo de corte e limpar as peças inclinadas a tempo de evitar problemas de interferência.


Queimadura do bordo da peça. Este defeito é causado por problemas de peças sobresselentes e pela acumulação de escórias no leito de água, o que impossibilita a drenagem das escórias produzidas pelo corte. A escória acumula-se na superfície inferior da peça e queima o bordo do produto (só ocorre no corte de chapas grossas). A prevenção exige o reforço do controlo das peças sobressalentes vulneráveis, a deteção e substituição atempadas; ao mesmo tempo, limpar o leito de água a tempo. Se for detectado um problema, interromper imediatamente o processamento para evitar queimaduras.

O resíduo de rebote de escória de corte, devido ao rebote de resíduo de escória durante o corte, causa problemas. A prevenção exige a limpeza regular da escória acumulada na placa de suporte para reduzir a área de acumulação de escória, o que pode evitar eficazmente o fenómeno de ressalto da escória de corte.
5.Programming and Machine Setup Errors

As anomalias de corte são causadas por problemas de programação. Este defeito é causado por deficiências no processo de programação. Para o evitar, é necessário considerar plenamente a taxa de utilização dos materiais residuais durante a conceção do programa e evitar tais problemas através da otimização da solução de programação.

O nó de corte é anormal. Este defeito é causado por problemas de programação. A prevenção requer o ajuste dos métodos de entrada e saída para reduzir a saliência do nó, mas este método tem o risco potencial de aumentar as lesões locais, o que tem de ser ponderado na operação efectiva.

Os defeitos de corte são causados por uma operação de ensaio pouco rigorosa antes da transformação. A razão é que a operação de ensaio antes do processamento não é rigorosamente implementada. A prevenção requer o reforço da formação de competências, a normalização dos procedimentos operacionais e o esclarecimento de que deve ser efectuada uma operação de ensaio eficaz antes do corte. Através de uma operação de ensaio rigorosa, os problemas potenciais podem ser verificados para evitar defeitos de corte causados por omissões no processo de preparação.

A trajetória de corte é desviada porque o operador se esquece de observar e não consegue evitar atempadamente os obstáculos no percurso de processamento, fazendo com que a cabeça da pistola bata na madeira fixa, o que acaba por provocar o desvio da linha de corte. A prevenção requer o reforço da formação de competências, a normalização dos procedimentos operacionais, a implementação rigorosa de ensaios eficazes antes do corte e a verificação antecipada dos obstáculos no percurso de processamento para evitar anomalias de corte causadas por omissões operacionais.


Os defeitos de corte são causados por erros operacionais no local. Este defeito é causado por erros no processo de operação. Para o evitar, é necessário reforçar a formação das competências dos operadores e reforçar a sensibilização para a proteção da qualidade dos produtos, a fim de reduzir a ocorrência de tais defeitos a nível operacional.

A causa dos defeitos de perfuração anormais ainda não foi totalmente identificada. Especula-se que possa estar relacionada com as condições e a fiabilidade do programa interno do equipamento para determinar se a perfuração está completa. A prevenção requer uma maior observação do funcionamento do equipamento, registando e conservando os dados originais para dar apoio à manutenção e melhoria subsequentes.


The cutting surface may become abnormal because of equipment instability or problems with consumable parts. Prevention requires regular equipment inspections and checks of consumable parts to identify potential problems before they affect cutting quality.

A superfície de corte é anormal, porque o corte não foi completamente efectuado, e o subsequente re-corte causou problemas. A prevenção requer a definição de parâmetros de corte adequados antes do corte. Recomenda-se a utilização da placa restante com a mesma especificação para o corte experimental e a determinação dos parâmetros exactos através do corte experimental para evitar a situação de corte incompleto e de novo corte.


O rebordo das peças está danificado. Ao limpar as peças, devido a negligência, as peças colidem umas com as outras sem prestar atenção, o que acaba por provocar danos nos bordos. A prevenção requer o reforço da promoção da qualidade, a sensibilização dos operadores para a proteção da qualidade dos produtos acabados, a normalização das operações de limpeza e a prevenção dos danos causados pela colisão de peças.
Common Fiber Laser Cutting Problems and Solutions
Fiber laser cutting problems can appear as burrs, incomplete cuts, rough edges, discoloration, unstable beams, or cutting-line deviation. These problems are usually related to cutting speed, laser power, focus position, assist gas, nozzle condition, or the optical system. The following troubleshooting guide summarizes the most common fiber laser problems and practical ways to address them.
1.Burrs and Dross
Burrs and dross are among the most common fiber laser cutting problems. They can result from excessive or insufficient cutting speed, an incorrect focus position, unsuitable assist-gas pressure, or nozzle misalignment. Check the burr pattern first, then adjust one parameter at a time. For carbon steel, also check oxygen purity because insufficient oxygen purity can increase dross. If burrs remain after parameter adjustments, inspect the nozzle and protective lens for damage or contamination.
2.Incomplete Cutting or Poor Penetration
Incomplete cutting usually means that the laser does not provide enough effective energy to fully penetrate the sheet. Common causes include insufficient laser power, excessive cutting speed, unsuitable focus position, or insufficient assist-gas pressure. Start by checking the cutting speed and laser power, then verify the focus position and gas supply. If the problem occurs only on certain sheets, inspect the material condition and thickness. Run a test cut after each adjustment instead of changing several parameters at the same time.
3.Rough Cutting Edges
Rough cutting edges may indicate unstable cutting parameters or problems with the cutting head and optical system. Cutting speed, focus position, assist-gas pressure, nozzle condition, and lens cleanliness should be checked. If the roughness appears across the entire cut, compare the current speed and power with the recommended process parameters. If it appears unevenly or suddenly becomes worse, inspect the nozzle and protective lens for damage or contamination before making major parameter changes.
4.Burn Marks and Discoloration
Burn marks and discoloration usually indicate excessive heat or unwanted oxidation during cutting. On stainless steel, yellow, blue, or purple cutting edges can be related to oxygen contamination in the nitrogen supply. Check nitrogen purity and gas delivery first. Excessive heat can also result from unsuitable speed, focus, or power settings, so verify the cutting parameters if discoloration is accompanied by burning or dross. For thick-plate cutting, also check whether accumulated slag on the support bed is contributing to localized heating.
5.Beam Divergence or Unstable Cutting
Beam divergence or unstable cutting can cause sudden changes in cut quality, incomplete penetration, or uneven cutting edges. In the existing stainless steel cases, high cutting speed, insufficient laser power, and an unsuitable focus position are associated with beam divergence and plasma generation. Check these parameters first and confirm that the laser output remains stable. If the problem occurs at the beginning of the cut or around corners, also check acceleration and the programmed cutting conditions.
6.Cutting Line DeviationCutting-line deviation means that the actual cutting path does not match the programmed position. Possible causes include plate deformation, nozzle misalignment, programming errors, obstacles along the cutting path, or problems with the optical or mechanical system. Check the material support and plate condition first, then verify the nozzle alignment and program. If the deviation occurs repeatedly across different sheets, inspect the machine and optical system rather than repeatedly changing cutting parameters.
7.Nozzle and Lens Problems
A damaged or contaminated nozzle or protective lens can cause several fiber laser cutting problems at the same time, including burrs, rough edges, unstable cutting, and uneven gas flow. Inspect the nozzle for damage, blockage, deformation, or misalignment, and check the protective lens for contamination or damage. If cleaning the lens does not restore cutting quality, replacement may be necessary. When parameter adjustments do not solve a problem that suddenly appeared, checking the nozzle and optical components can help avoid unnecessary changes to the cutting parameters.
Resumo das causas e soluções para os defeitos de corte a laser
1. Sem rebarbas, linha de tração consistente
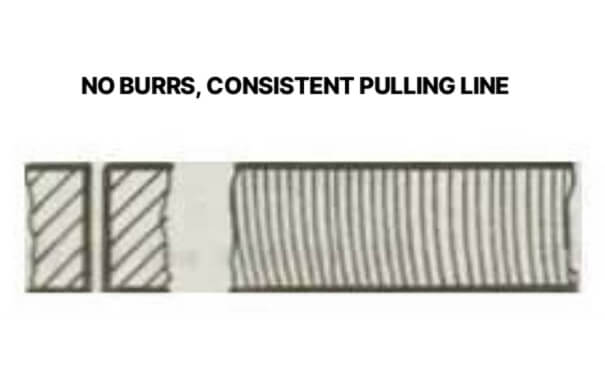
Este é o estado de corte ideal, porque a potência e a velocidade de avanço estão adaptadas. Não é necessário qualquer processamento adicional, basta manter a potência e o avanço actuais adequados.
2. Deslocamento da linha de orientação inferior e corte inferior mais largo
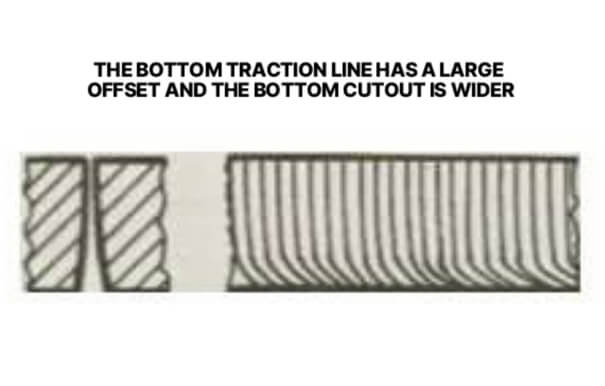
Isto é causado por uma taxa de alimentação demasiado elevada, potência laser insuficiente, baixa pressão de ar ou foco demasiado elevado. Para resolver este problema, é necessário reduzir a taxa de alimentação, aumentar a potência do laser, aumentar a pressão do ar e baixar a altura do foco para que os parâmetros correspondam aos requisitos de corte.
3. As rebarbas na superfície inferior são como escórias, que são fáceis de remover sob a forma de gotas.
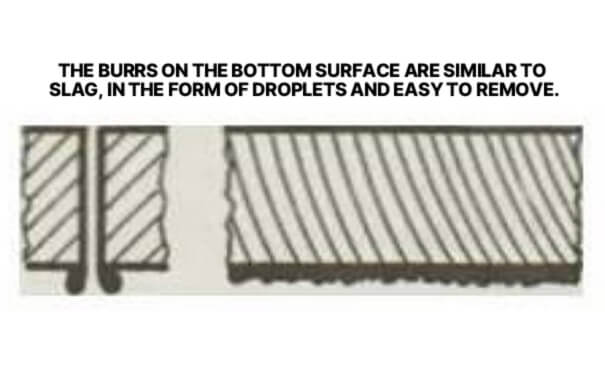
Causada por uma taxa de alimentação elevada, baixa pressão de ar ou foco elevado. O método de tratamento consiste em reduzir a taxa de alimentação, aumentar a pressão de ar, diminuir o foco e otimizar as condições de corte para reduzir este tipo de rebarba.
4. As rebarbas metálicas ligadas podem ser removidas numa só peça
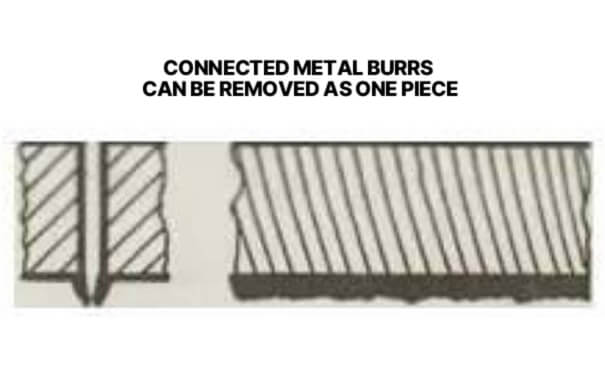
Isto é causado pelo facto de o foco estar demasiado alto. Para resolver este problema, é necessário baixar a posição do foco, ajustar o foco de corte para uma altura adequada, melhorar a qualidade do corte e eliminar este tipo de rebarba.
5. As rebarbas metálicas na superfície inferior são difíceis de remover
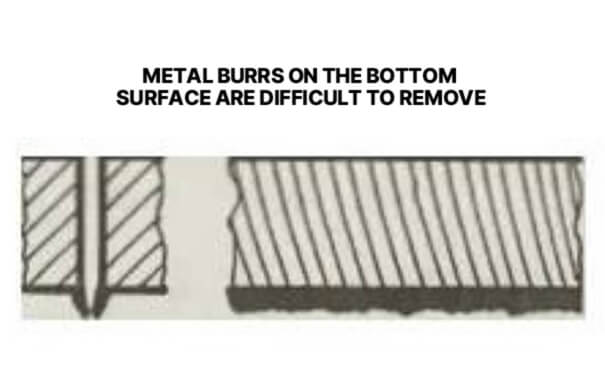
Causas possíveis: taxa de alimentação demasiado elevada, pressão de ar demasiado baixa, gás impuro, foco demasiado elevado. Solução: reduzir a taxa de alimentação, aumentar a pressão do ar, utilizar gás mais puro, baixar o foco.
6. Rebarbas apenas num lado
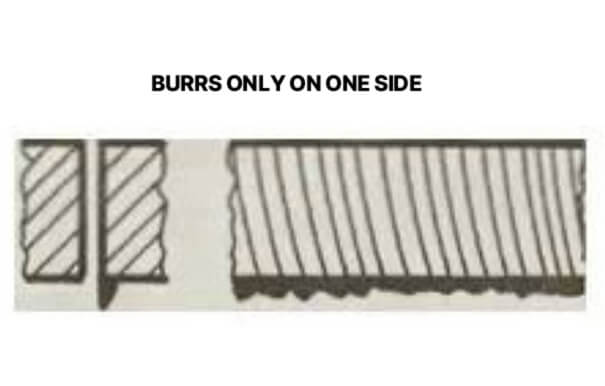
Causas possíveis: alinhamento incorreto do bico, abertura defeituosa do bico. Solução: Alinhar o bico, substituir o bico defeituoso.
7. O material é descarregado por cima
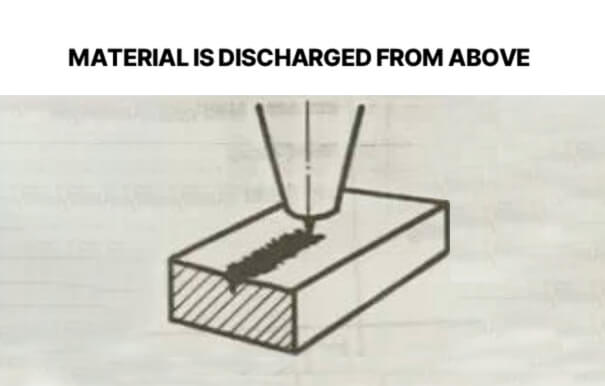
Medidas de tratamento: Premir imediatamente o botão de pausa para evitar que a escória salpique para a lente de focagem. Em seguida, aumentar a potência do laser e reduzir a velocidade de alimentação.
8. corte de superfície inclinada, dois lados bons, dois lados maus

Razões possíveis: O refletor total não é adequado, não está instalado corretamente ou está defeituoso; o refletor total está instalado na posição do espelho deflector. Solução: Verificar o refletor total; verificar o espelho deflector.
9.Blue plasma, peça de trabalho não cortada
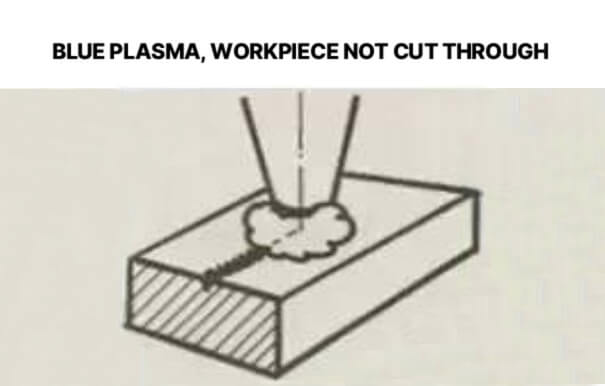
Causas possíveis: Gás de processamento incorreto; Taxa de alimentação demasiado elevada; Potência demasiado baixa. Solução: Premir imediatamente o botão Pause para evitar que a escória salpique para a lente de focagem; Utilizar oxigénio como gás de processamento; Reduzir a taxa de alimentação; Aumentar a potência.
10. superfície de corte imprecisa
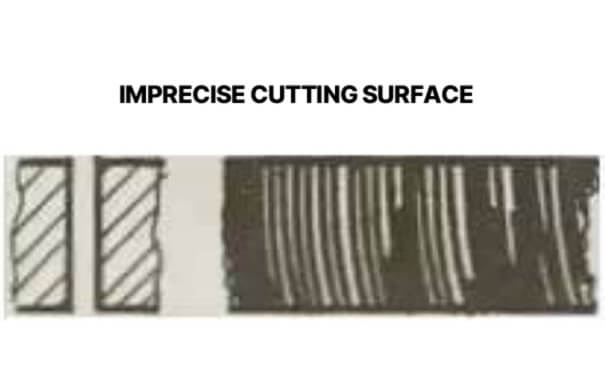
Razões possíveis: a pressão do ar é demasiado elevada; o bico está danificado; o diâmetro do bico é demasiado grande; o material não é bom.
Solução: reduzir a pressão do ar; substituir o bocal; instalar um bocal adequado; utilizar material com uma superfície lisa e uniforme.
11. sem rebarbas, a linha de tração é inclinada e o corte torna-se mais estreito na parte inferior
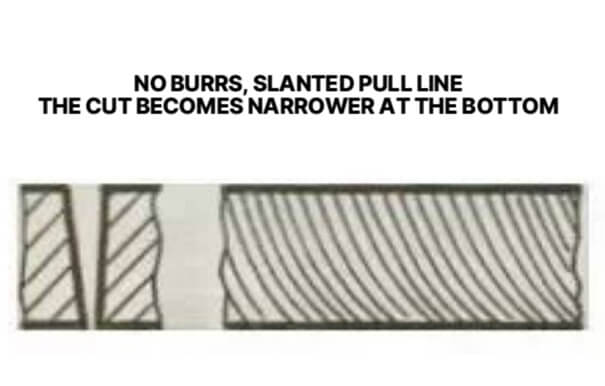
Causa possível: A velocidade de avanço é demasiado elevada. Solução: Reduzir a velocidade de avanço.
12. criar cratera
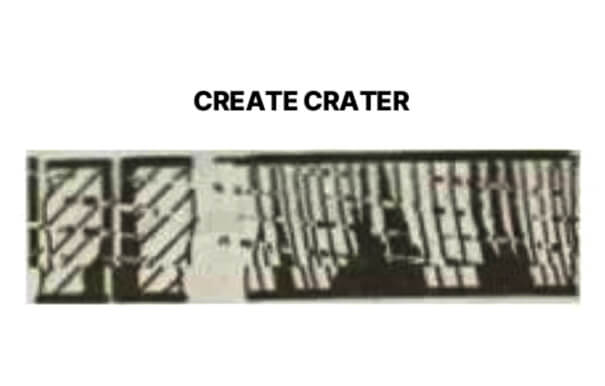
Razões possíveis: a pressão do ar é demasiado elevada; a velocidade de avanço é demasiado baixa; o foco é demasiado elevado; ferrugem na superfície da placa; sobreaquecimento da peça a ser processada; material impuro. Solução: reduzir a pressão do ar; aumentar a velocidade de avanço; reduzir o foco; utilizar material de melhor qualidade (sem ferrugem, evitar o sobreaquecimento, garantir a pureza do material).
13. superfície de corte muito rugosa
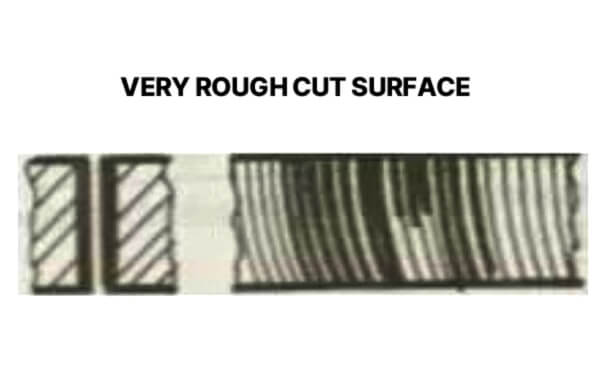
Causas possíveis: Foco demasiado alto; pressão do ar demasiado alta; taxa de alimentação demasiado baixa; material demasiado quente. Solução: Diminuir a focagem; Reduzir a pressão do ar; Aumentar a velocidade de alimentação; Arrefecer o material.
Stainless Steel Laser Cutting Problems: N₂ Cutting
1.Small Drop-Shaped Burrs
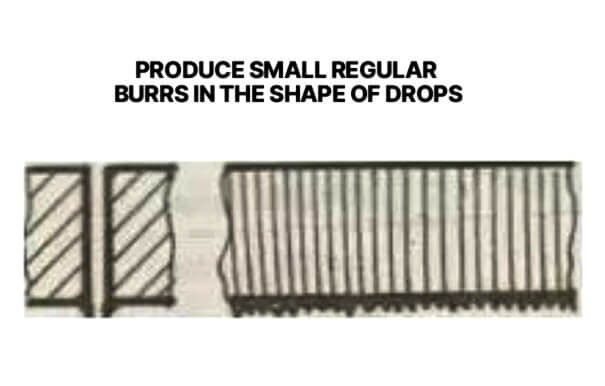
Quando o aço inoxidável é cortado com N₂ de alta pressão, ocorrem frequentemente vários defeitos. Se forem produzidas pequenas rebarbas regulares em forma de gotas, isso deve-se principalmente ao facto de o foco ser demasiado baixo e a taxa de alimentação ser demasiado elevada. É necessário aumentar o foco e reduzir a taxa de alimentação.
2.Long Burrs and Discoloration on Large Plates
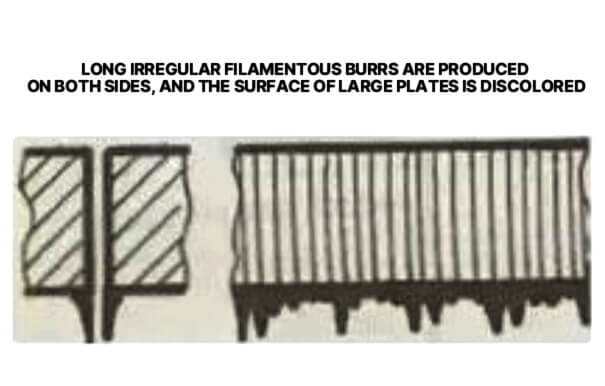
Aparecem rebarbas filamentosas longas e irregulares em ambos os lados e a superfície das placas grandes fica descolorida, o que é frequentemente causado por uma baixa taxa de alimentação, foco elevado, baixa pressão de ar ou sobreaquecimento do material. Aumentar a velocidade de avanço, reduzir o foco, aumentar a pressão do ar e arrefecer o material.
3.Long Burrs on One Side of the Cut
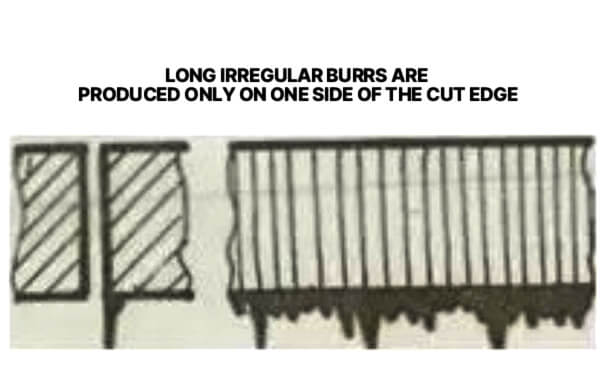
Se houver rebarbas longas e irregulares apenas num dos lados da aresta de corte, pode ser que o bocal não esteja centrado, o foco seja elevado, a pressão do ar seja baixa ou a velocidade seja baixa. É necessário centrar o bocal, baixar o foco, aumentar a pressão do ar e aumentar a velocidade.
4.Yellow Cutting Edges
O amarelecimento da aresta de corte deve-se à presença de impurezas de oxigénio no azoto. É necessário utilizar azoto de alta pureza para garantir a qualidade do corte e reduzir os defeitos.
5.Plasma Generation on Straight Cuts
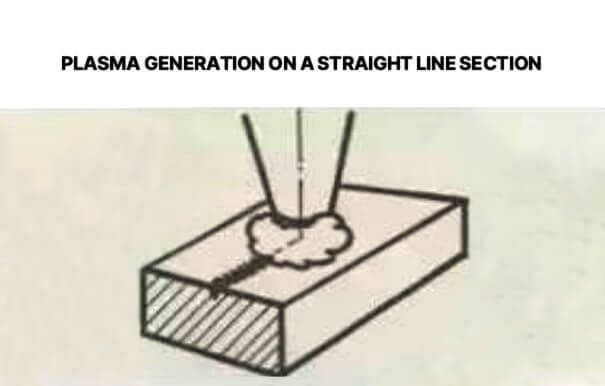
Quando o plasma é gerado numa secção reta, é porque a taxa de alimentação é demasiado elevada, a potência é demasiado baixa e a focagem é demasiado baixa. Neste momento, prima imediatamente o botão de pausa para evitar que a escória salpique para a lente de focagem e, em seguida, reduza a velocidade de alimentação, aumente a potência e aumente a focagem.
6.Beam Divergence During Cutting
Se ocorrer divergência do feixe, a causa é também uma elevada taxa de alimentação, baixa potência e baixa focagem. A solução é reduzir a velocidade de avanço, aumentar a potência e aumentar a focagem.
7.Plasma Generation at Corners
O plasma é gerado nos cantos devido a uma grande tolerância angular, a uma modulação demasiado elevada e a uma aceleração demasiado elevada. A tolerância angular, a modulação ou a aceleração têm de ser reduzidas.
8.Beam Divergence at the Start of Cutting
O feixe de luz diverge no início, o que pode dever-se a uma elevada aceleração, baixa focalização ou falha na descarga do material fundido. As medidas correspondentes são reduzir a aceleração, aumentar o foco e garantir que o material fundido seja descarregado suavemente, de modo a garantir a estabilidade do processo de corte e melhorar a qualidade do corte.
9.Rough Cutting Edge
Quando o corte é irregular, se o bocal estiver danificado, tem de ser substituído; se a lente estiver suja, tem de ser limpa e substituída, se necessário.
10.Material Ejection From the Top
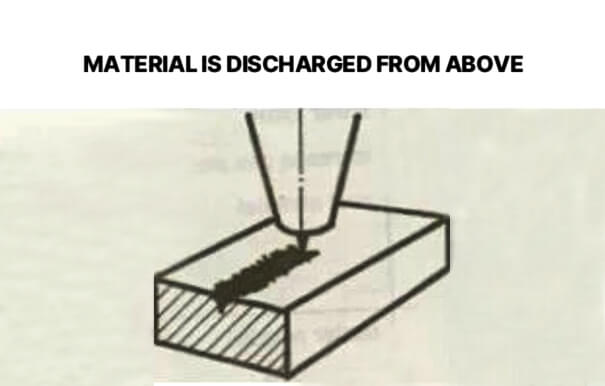
O material é descarregado a partir do topo, principalmente porque a potência é demasiado baixa, a taxa de alimentação é demasiado elevada e a pressão do ar é demasiado elevada. Neste caso, prima imediatamente o botão de pausa para evitar que a escória salpique para a lente de focagem. De seguida, aumente a potência, reduza a taxa de alimentação e ajuste a pressão do ar para garantir um corte normal.
Common laser cutting defects include burrs, slag, incomplete cutting, rough cutting surfaces, burn marks, uneven edges, deformation, and discoloration. These problems are usually caused by incorrect cutting parameters, such as improper laser power, cutting speed, focus position, gas pressure, or poor-quality consumables like nozzles and lenses. Proper parameter adjustment and regular equipment maintenance can effectively reduce these defects.
A laser cutter may not cut properly due to incorrect cutting parameters, insufficient laser power, excessive cutting speed, improper focus position, low gas pressure, or contaminated lenses and damaged nozzles. Material quality and thickness can also affect cutting performance. Checking and adjusting the power, speed, focus, gas pressure, and machine components can help restore normal cutting results.
The most common laser cutting problems include excessive burrs, slag formation, incomplete cuts, rough edges, burn marks, cutting surface ripples, and material deformation. These issues are often related to improper parameter settings, unstable gas supply, worn consumables, or unsuitable cutting conditions. Identifying the specific defect type helps determine the correct adjustment method.
Materials containing chlorine, such as PVC and vinyl, should never be cut with a laser because they can release toxic and corrosive gases during the cutting process. Unknown plastics and materials with unclear compositions should also be avoided. Before laser cutting, always confirm that the material is suitable and safe for laser processing.
Most metals can be laser cut with suitable equipment and parameters, but highly reflective metals such as copper, brass, and aluminum may require special laser sources, higher power, or optimized cutting settings. Thick reflective materials can be challenging because they reflect laser energy and may affect cutting efficiency and quality.
To prevent burrs in laser cutting, optimize the cutting speed, laser power, focus position, and gas pressure according to the material type and thickness. Using clean and properly aligned nozzles, maintaining lens quality, and ensuring high-purity cutting gas can also improve edge quality and reduce burr formation.
Sobre nós
A Durmapress é especializada na conceção, fabrico e venda de vários equipamentos de processamento de metal, incluindo máquinas de dobragem, tesouras, punções, máquinas de corte a laser, etc. A empresa foi fundada em 2000. Com anos de experiência e acumulação de tecnologia. DurmaPress tornou-se uma das marcas bem conhecidas na indústria de máquinas de processamento de metal da China.
Contate-nos
Publicações recentes

Categorias
Siga-nos
Novo vídeo semanal
Contacte-nos para mais informações
Se tiver alguma informação sobre os nossos produtos, contacte-nos e responderemos no prazo de 24 horas.